


Astratto
Le linee di produzione industriale automatizzate fanno affidamento su aria compressa costante e priva di contaminanti per sostenere prestazioni affidabili di cilindri, elettrovalvole e attuatori pneumatici durante le operazioni di turno continuo.Unità FRL CA tipo SMCintegra tre funzioni principali di preparazione dell'aria all'interno di un unico gruppo modulare per eliminare l'umidità, stabilizzare la pressione operativa e fornire una lubrificazione controllata con nebbia d'olio per l'hardware pneumatico a valle. Questo articolo completo analizza la progettazione strutturale interna, le specifiche prestazionali graduate, i diversi scenari di distribuzione industriale, i flussi di lavoro di installazione standardizzati, i quadri di manutenzione ordinaria, i parametri di riferimento comparativi delle prestazioni rispetto ai gruppi alternativi di trattamento dell'aria e le domande risolte per la risoluzione dei problemi tecnici per i progettisti di sistemi pneumatici e i tecnici di manutenzione in loco. Ogni sezione fornisce una guida tecnica utilizzabile per ottimizzare l'uniformità dell'aria compressa e prolungare la durata di servizio di tutti i componenti pneumatici collegati senza fare affidamento su hardware separato e frammentato per filtro, regolatore e lubrificatore.
Sommario: fare clic su ciascuna voce per passare alla sezione del contenuto corrispondente
- Composizione strutturale centrale e meccanismo funzionale integrato
- Principali caratteristiche di progettazione integrate per un condizionamento dell'aria compressa stabile
- Campi di applicazione industriale a spettro completo nella produzione automatizzata
- Matrice completa dei parametri tecnici standard per le dimensioni della serie AC
- Installazione standard passo passo e flusso di lavoro di calibrazione della pressione
- Analisi comparativa delle prestazioni rispetto ai componenti di preparazione dell'aria split
- Programma di manutenzione ordinaria strutturata e regole di sostituzione dei componenti
- Risolte le domande tecniche più frequenti per gli ingegneri pneumatici
Composizione strutturale centrale e meccanismo funzionale integrato
L'aria compressa estratta direttamente dai compressori d'aria trasporta molteplici impurità dannose che degradano le prestazioni dell'hardware pneumatico nel funzionamento a lungo termine. Questi contaminanti includono particelle di polvere solida sospesa, vapore acqueo condensato derivante dai cicli di compressione dell'aria, nebbia d'olio residuo del lubrificante del compressore e frammenti di corrosione di microparticelle generati all'interno delle reti di tubazioni. L'aria compressa grezza non trattata provoca un'abrasione accelerata delle guarnizioni, un movimento incoerente dell'attuatore, un inceppamento della valvola interna e frequenti arresti imprevisti della linea nelle apparecchiature automatizzate di assemblaggio, imballaggio e movimentazione dei materiali.
I gruppi modulari di trattamento della sorgente d'aria risolvono questi rischi operativi combinando fasi di trattamento indipendenti in un'unica unità di montaggio compatta. Il formato di assemblaggio unificato elimina giunti di tubi ridondanti, riduce i punti di perdita complessivi del sistema e semplifica l'accesso centralizzato per la manutenzione di tutti i moduli di climatizzazione. Il layout standard a tripla combinazione unisce tre blocchi funzionali discreti in un unico telaio in lega di alluminio interbloccato, ciascuna sezione svolge un compito di condizionamento insostituibile prima che l'aria raggiunga gli attuatori pneumatici e le valvole di controllo.
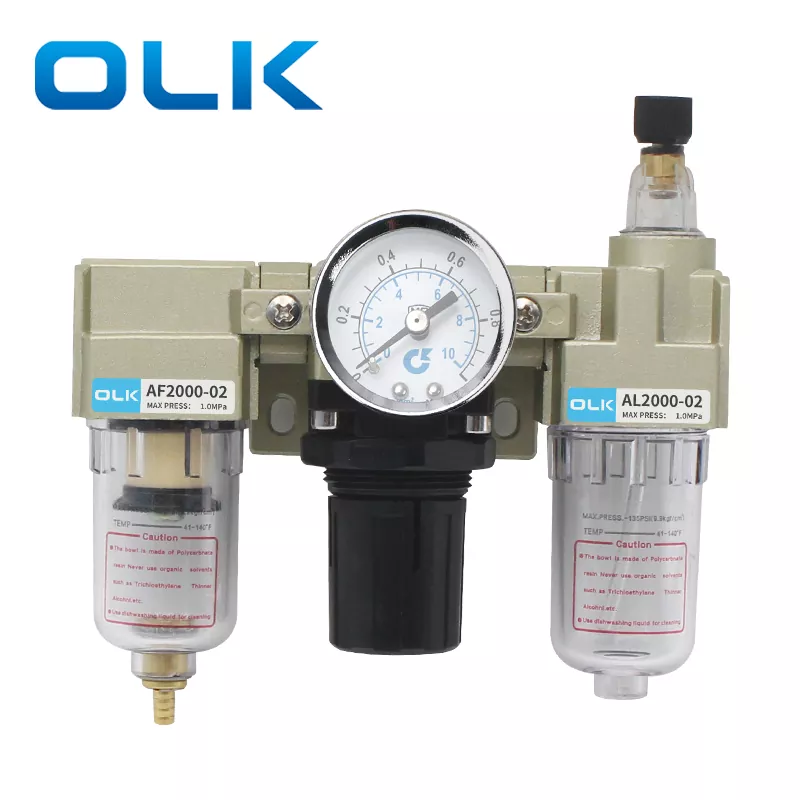
Modulo filtro aria AF
Questo segmento primario a monte intercetta il particolato solido e le gocce d'acqua condensata all'interno del flusso di aria compressa in entrata. Le cartucce filtranti in rame montate internamente raggiungono una precisione di filtrazione uniforme di 5 micron, intrappolando trucioli metallici fini, polvere di officina e umidità accumulata prima che questi contaminanti viaggino a valle verso i sottogruppi sensibili di regolazione e lubrificazione. Le ciotole di stoccaggio in policarbonato trasparente consentono il monitoraggio visivo in tempo reale dell'accumulo di liquidi senza smontaggio.
Modulo regolatore di pressione AR
Posizionato centralmente all'interno del triplo gruppo, questo modulo fornisce una pressione dell'aria in uscita costante nonostante le fluttuazioni della pressione di alimentazione in ingresso dai compressori. Una struttura di bilanciamento interno a molla e membrana compensa automaticamente i picchi e le cadute di pressione originati dai cicli di azionamento simultanei dell'attuatore. La manopola di bloccaggio regolabile assicura valori di pressione calibrati per resistere alla deriva causata dalle vibrazioni meccaniche durante i continui turni di produzione.
Modulo lubrificatore a nebbia d'olio AL
Il segmento di lubrificazione a valle atomizza l'olio della turbina pneumatica designato in una nebbia ultrafine sospesa all'interno del flusso di aria compressa condizionata. Questo vapore d'olio viaggia attraverso le tubazioni per rivestire le superfici di scorrimento interne di cilindri, bobine di valvole e gruppi di cuscinetti, riducendo i coefficienti di attrito metallo-metallo e mitigando i danni da abrasione secca durante milioni di cicli di movimento alternativo. Il controllo della velocità di gocciolamento regolabile consente ai tecnici di adattare il volume di lubrificazione alle esigenze di consumo d'aria delle singole apparecchiature.
- Il percorso sequenziale del flusso d'aria segue rigorosamente la sequenza filtro → regolatore → lubrificatore per prevenire la contaminazione da olio dei mezzi filtranti e dei componenti interni di bilanciamento della pressione
- Il design della connessione modulare ad incastro elimina la necessità di raccordi per tubi di transizione personalizzati tra i singoli segmenti funzionali
- Le staffe di montaggio universali in metallo a forma di L supportano l'installazione verticale del pannello sui telai delle macchine, sugli armadi di controllo e sulle stazioni centrali del collettore dell'aria
- L'espandibilità modulare consente il retrofit di manometri supplementari, attacchi di scarico della pressione differenziale e coperchi protettivi della tazza dopo l'installazione
Ogni canale di flusso interno è sottoposto a lavorazione CNC di precisione per eliminare le superfici ruvide della fusione che catturano l'accumulo di particolato e creano zone di caduta di pressione localizzate. La geometria liscia del foro interno mantiene un flusso d'aria costante nell'intero intervallo di capacità di flusso nominale, evitando colli di bottiglia nelle prestazioni durante i picchi di funzionamento simultaneo di più attuatori. Gli ingegneri che progettano sistemi di distribuzione dell'aria centralizzati danno priorità ai tripli gruppi integrati rispetto all'hardware separato di filtro, regolatore e lubrificatore, appositamente per questa caratteristica di flusso bilanciato e il vantaggio di ingombro compatto all'interno di spazi ristretti dell'involucro della macchina.
Principali caratteristiche di progettazione integrate per un condizionamento dell'aria compressa stabile
Gli ambienti pneumatici industriali espongono l'hardware per la preparazione dell'aria a vibrazioni meccaniche continue, cicli di temperatura ambiente variabili, pressione dell'aria in ingresso fluttuante e cicli giornalieri di accumulo di condensa. Le unità generiche di trattamento dell'aria a basso costo non dispongono di rinforzi strutturali e meccanismi di regolazione di precisione necessari per sostenere prestazioni di condizionamento costanti per un funzionamento continuo pluriennale. Il triplo gruppo integrato incorpora molteplici ottimizzazioni di progettazione proprietarie mirate a eliminare le modalità di guasto comuni osservate nell'hardware convenzionale per il trattamento dell'aria split.
La stabilità dell'impostazione della pressione rappresenta uno degli aggiornamenti funzionali integrati di maggior impatto. Il meccanismo della manopola di regolazione autobloccante elimina il rischio di spostamento della pressione calibrata dopo ripetuti cicli di vibrazione della macchina. Una volta che i tecnici ruotano la manopola per raggiungere la pressione operativa target, la compressione assiale verso il basso della manopola impegna le strutture di bloccaggio dei denti interni che fissano saldamente la posizione del diaframma del regolatore. Urti accidentali o vibrazioni prolungate dell'officina non possono alterare i valori di pressione di uscita preimpostati, eliminando le frequenti attività di ricalibrazione per il personale di manutenzione durante i turni di produzione giornalieri.
- Architettura di drenaggio multi-opzione che supporta configurazioni di scarico manuale, scarico automatico a pressione differenziale e vaschetta di scarico automatico a galleggiante completo per soddisfare i diversi livelli di umidità dell'officina
- Manometri analogici ad alta precisione con marcatura metrica a doppia unità per fornire letture di pressione chiare e con parallasse ridotta durante i giri di ispezione di routine della linea
- Vasche in policarbonato trasparente antiurto; i telai più grandi, da 3.000 a 5.000, includono una schermatura protettiva esterna per evitare rotture della vasca in caso di collisioni accidentali delle apparecchiature
- Corpi valvola in lega di alluminio pressofuso resistenti alla corrosione con trattamento superficiale antiossidante uniforme per una maggiore durata in impianti di produzione ad alta umidità
- Indicatore graduato del livello dell'olio stampato direttamente sulle tazze del lubrificatore per evitare un riempimento eccessivo o un'alimentazione di olio insufficiente che compromette le prestazioni di lubrificazione dell'attuatore
La versatilità del sistema di drenaggio consente di gestire tassi di generazione di condensa variabili in diversi impianti industriali. Gli ambienti di officina interni asciutti con un basso contenuto di umidità atmosferica funzionano in modo efficiente con vaschette di scarico manuali di base, richiedendo uno scarico periodico programmato durante gli intervalli di spegnimento giornaliero delle apparecchiature. Gli impianti con elevata umidità ambientale o compressori d'aria raffreddati ad acqua beneficiano di varianti di scarico della pressione differenziale, che scaricano automaticamente la condensa accumulata ogni volta che i differenziali di pressione interna raggiungono soglie preimpostate senza l'intervento manuale dell'operatore. Le configurazioni di scarico a galleggiante completamente automatiche servono linee di produzione continue non presidiate 24 ore su 24 dove l'accesso per la manutenzione programmata è limitato, drenando l'accumulo di liquido non appena i livelli di condensa raggiungono altezze critiche all'interno delle vasche di stoccaggio del filtro.
La finitura superficiale e la selezione dei materiali rafforzano ulteriormente l'affidabilità operativa a lungo termine. Tutte le superfici metalliche esterne ricevono un rivestimento anticorrosione elettrostatico uniforme per resistere all'esposizione all'ossidazione da vapori chimici presenti nell'aria comuni negli impianti di lavorazione alimentare, tintura tessile e fabbricazione di metalli. Le guarnizioni di tenuta interne utilizzano composti elastomerici resistenti all'olio compatibili con l'olio di lubrificazione delle turbine ISO VG32, resistenti al rigonfiamento, all'indurimento e alle microperdite dopo migliaia di cicli di riscaldamento e raffreddamento a temperatura ambiente.Unità FRL CA tipo SMCcombina tutti questi miglioramenti materiali e di progettazione meccanica per offrire prestazioni di climatizzazione costanti non disponibili con alternative entry-level non modulari di preparazione dell'aria.
Campi di applicazione industriale a spettro completo nella produzione automatizzata
Ogni flusso di lavoro produttivo che utilizza aria compressa come mezzo primario di trasmissione della potenza richiede un condizionamento dell'aria standardizzato per proteggere l'hardware pneumatico di precisione. Senza una filtrazione uniforme, una stabilizzazione della pressione e una lubrificazione controllata, le apparecchiature automatizzate subiscono un movimento incoerente, un aumento del tasso di usura dei componenti e tempi di fermo non pianificati che interrompono la programmazione della produzione continua. Il triplo gruppo modulare si adatta perfettamente a diversi settori industriali verticali con requisiti unici di qualità dell'aria compressa e regolazione della pressione.
Linee di assemblaggio di componenti automobilistici
I dispositivi di bloccaggio robotizzati, i cacciaviti pneumatici, i cilindri di posizionamento e i manipolatori di trasferimento del materiale richiedono una pressione dell'aria strettamente regolata per mantenere una coppia di assemblaggio costante e un posizionamento preciso delle parti. Le officine automobilistiche ad alto volume generano una significativa contaminazione da particelle metalliche dalle stazioni di taglio e lavorazione; il media filtrante in rame da 5μm intercetta i trucioli metallici fini prima che danneggino le bobine delle valvole di precisione e i componenti di tenuta del cilindro. La regolazione autobloccante della pressione elimina le fluttuazioni della coppia durante migliaia di cicli di assemblaggio giornalieri.
Attrezzature per l'imballaggio di alimenti e bevande
Le macchine riempitrici di bottiglie, gli attuatori per la sigillatura di cartoni e le stazioni di etichettatura operano in ambienti a temperatura controllata con elevati livelli di umidità ambientale. Le tazze del filtro trasparenti semplificano il monitoraggio della condensa per prevenire la contaminazione da gocce d'acqua delle linee di alimentazione dell'aria per uso alimentare. Le portate della nebbia d'olio del lubrificatore possono essere calibrate su livelli di uscita minimi per evitare il rischio che i vapori d'olio entrino in contatto con i beni di consumo confezionati, rispettando gli standard operativi di igiene del settore.
Automazione dell'assemblaggio elettronico di precisione
I robot pick-and-place di microcomponenti, le maschere di taglio dei circuiti stampati e i cilindri di posizionamento di piccolo diametro si affidano a una pressione di uscita ultrastabile per eliminare il micro-jitter durante la delicata manipolazione dei componenti. I canali di flusso d'aria interni a bassa turbolenza evitano ondulazioni di pressione che creano movimenti incoerenti dell'attuatore, riducendo gli sprechi di disallineamento dei componenti durante i cicli di produzione a montaggio superficiale ad alta velocità.
Altri importanti settori di impiego includono macchinari per la produzione tessile, apparecchiature ausiliarie per lo stampaggio a iniezione di materie plastiche, linee di confezionamento farmaceutico, sistemi robotici di pallettizzazione logistica, macchine di punzonatura pneumatica per la fabbricazione di metalli e stazioni di lavorazione automatizzate per finestre/porte. Ogni verticale regola le specifiche dell'unità principale in base alla domanda di flusso d'aria di picco, al punto di regolazione della pressione operativa, alla concentrazione di umidità ambientale e alle soglie accettabili di contaminazione da particolato per gli standard di controllo della qualità del prodotto finito.
Le installazioni centralizzate di collettori d'aria principali utilizzano comunemente gruppi di grandi dimensioni 4000 o 5000 direttamente a valle delle uscite del compressore d'aria primario per eseguire il condizionamento primario dell'aria di massa per intere reti di distribuzione dell'aria compressa di fabbrica. Le varianti di telaio più piccole di dimensioni 1000 e 2000 si montano direttamente sui singoli armadi di controllo della macchina autonoma per fornire regolazione e filtraggio della pressione secondaria localizzata per apparecchiature con requisiti operativi di precisione unici separati dai principali parametri di pressione dell'aria di alimentazione di fabbrica.
I team di progettazione delle strutture standardizzano su tripli assiemi modulari unificati per semplificare la gestione dell'inventario dei pezzi di ricambio. Le singole cartucce filtranti di ricambio, i gruppi membrana del regolatore e gli inserti degli ugelli lubrificatori si adattano a varianti di dimensioni del telaio corrispondenti, eliminando la necessità di immagazzinare set di componenti di ricambio distinti per l'hardware del filtro diviso, del regolatore e del lubrificatore provenienti da più produttori separati. Questa compatibilità standardizzata dei componenti semplifica l'organizzazione del magazzino dei pezzi di ricambio e riduce i ritardi nei tempi di consegna durante le operazioni urgenti di riparazione di manutenzione in loco.
Matrice completa dei parametri tecnici standard per le dimensioni della serie AC
Cinque distinte classificazioni delle dimensioni del telaio coprono l'intera gamma di requisiti di dimensionamento del flusso di aria compressa industriale e delle connessioni delle tubazioni, che vanno dai microassiemi compatti filettati M5 per la robotica di precisione di piccole dimensioni fino alle varianti con porte da 1 pollice di grandi dimensioni per le stazioni di trattamento del collettore dell'aria principale a livello di fabbrica. Ogni dimensione del telaio prevede limiti dimensionali fissi, capacità massima di rendimento, finestre di pressione operativa e regole di compatibilità degli accessori intercambiabili a cui i team di progettazione fanno riferimento durante le fasi di progettazione del layout del sistema pneumatico.
| Modello con telaio serie AC | Specifiche della filettatura della porta standard | Pressione di esercizio massima consentita | Gamma di pressione di regolazione | Copertura protettiva della vaschetta del filtro inclusa |
|---|---|---|---|---|
| AC1000 | M5×0,8 | 1,0 MPa | 0,05 – 0,7MPa | NO |
| AC2000 | P.T.1/4 | 1,0 MPa | 0,05 – 0,85 MPa | NO |
| AC3000 | PT 3/8 | 1,0 MPa | 0,05 – 0,85 MPa | SÌ |
| AC4000 | PT 1/2 / PT 3/4 | 1,0 MPa | 0,05 – 0,85 MPa | SÌ |
| AC5000 | P.T.1 | 1,0 MPa | 0,05 – 0,85 MPa | SÌ |
I parametri di riferimento universali delle prestazioni meccaniche fisse si applicano a tutte le varianti di dimensioni del telaio, indipendentemente dalle differenze di dimensione delle porte, stabilendo standard operativi minimi coerenti per l'intera linea di prodotti della serie:
- Grado di prova della pressione di prova: 1,5 MPa per la convalida dell'integrità strutturale durante l'ispezione della qualità della produzione
- Intervallo di temperatura operativa consentita per l'ambiente e il fluido dell'aria compressa: da 5°C a 60°C senza degrado delle prestazioni dei componenti
- Grado di precisione di filtrazione del mezzo filtrante standard: efficienza di cattura del particolato uniforme da 5 μm su tutti i moduli filtro AF
- Grado del fluido lubrificante compatibile designato: olio per turbine industriali ISO VG32 per nebulizzazione costante e prestazioni antiusura
- Materiale di costruzione del fondo della vasca: policarbonato trasparente antiurto con indicatori di livello del liquido stampati
I codici suffisso d'ordine personalizzabili consentono l'ottimizzazione delle specifiche per le condizioni operative specifiche del sito. I modificatori del codice finale definiscono il tipo di meccanismo di scarico, l'orientamento di montaggio del manometro integrato e gli accessori supplementari opzionali tra cui staffe di montaggio, accessori per il controllo del flusso e alloggiamenti protettivi della tazza anti-collisione. La struttura di ordinazione standardizzata semplifica l'approvvigionamento di componenti a livello interregionale e garantisce specifiche di unità sostitutive corrispondenti e coerenti per apparecchiature identiche della linea di produzione installate in più stabilimenti gestiti dalla stessa azienda manifatturiera.
I disegni di layout dimensionale rilasciati per ciascuna dimensione di telaio forniscono misurazioni precise dell'ingombro di montaggio orizzontale e verticale per supportare la pianificazione dello spazio del quadro elettrico e la progettazione strutturale del telaio della macchina durante le fasi di ingegneria di pre-produzione. Le tolleranze dimensionali assiali e radiali dettagliate eliminano i conflitti di adattamento dell'installazione durante l'aggiornamento delle linee di produzione esistenti con hardware aggiornato per la preparazione dell'aria, evitando costose regolazioni di lavorazione in loco per adattarsi alla geometria di montaggio non corrispondente tra i componenti legacy per il trattamento dell'aria split e i nuovi gruppi tripli integrati.
Installazione standard passo passo e flusso di lavoro di calibrazione della pressione
L'assemblaggio errato, l'orientamento invertito del flusso d'aria e le impostazioni della pressione non calibrate correttamente sono tra le tre principali cause di guasto prematuro dell'unità di preparazione dell'aria e di danni all'hardware pneumatico a valle. Il rispetto di una lista di controllo di installazione sequenziale standardizzata elimina gli errori umani evitabili durante le procedure iniziali di montaggio e messa in servizio, preservando l'intera durata funzionale del triplo gruppo integrato e di tutte le apparecchiature di esecuzione pneumatica collegate.
Tutte le procedure di installazione devono iniziare con la completa depressurizzazione della linea principale di alimentazione dell'aria compressa di fabbrica per eliminare il rischio di scarico improvviso dell'aria ad alta pressione durante il montaggio e il collegamento dei componenti. I tecnici devono confermare l'arresto del sistema del compressore e lo sfiato della pressione residua della tubazione prima di manipolare l'assemblaggio dell'unità, l'attacco del raccordo filettato del tubo e le operazioni di montaggio del manometro.
- 1. Avvolgere uniformemente il nastro sigillante in PTFE attorno ai raccordi filettati esterni del tubo prima di avvitare i connettori di ingresso/uscita nelle porte del corpo valvola dell'unità per eliminare perdite d'aria nei giunti filettati; evitare di stringere eccessivamente le connessioni filettate della tazza in policarbonato per evitare fratture da stress dovute a fessurazione del materiale
- 2. Verificare le frecce direzionali di marcatura del flusso stampate sulla superficie superiore del telaio in alluminio integrato; l'aria compressa deve entrare nella porta sinistra del filtro AF ed uscire dalla porta destra del lubrificatore AL, l'installazione invertita interrompe il filtraggio sequenziale e contamina i componenti interni del regolatore con residui di nebbia d'olio
- 3. Fissare la staffa di montaggio in metallo a forma di L sul telaio piatto verticale della macchina o sulle superfici del pannello dell'armadio con dispositivi di fissaggio per carichi pesanti, garantendo l'assenza di gioco meccanico laterale che trasmette vibrazioni al corpo dell'unità durante i cicli di funzionamento dell'apparecchiatura
- 4. Collegare il manometro calibrato alla porta dedicata del manometro sul modulo del regolatore centrale, serrando i raccordi del manometro solo con una coppia manuale per evitare di danneggiare i diaframmi interni di rilevamento della pressione relativa
- 5. Ripristinare l'alimentazione di aria compressa a basso volume al gruppo dell'unità, sollevare la manopola di regolazione del regolatore centrale verso l'alto per attivare la funzionalità di regolazione della pressione; ruotare in senso orario per aumentare la pressione di uscita e in senso antiorario per ridurre la pressione di uscita finché il setpoint target non viene registrato sul quadrante del manometro analogico
- 6. Una volta che il valore della pressione operativa richiesta si è stabilizzato, premere la manopola di regolazione completamente verso il basso per innestare il meccanismo dentato autobloccante interno e proteggere permanentemente le impostazioni di pressione calibrata contro la deriva indotta dalle vibrazioni
- 7. Svitare il dispositivo di fissaggio della porta di riempimento dell'olio superiore del lubrificatore utilizzando la chiave esagonale standard, versare l'olio per turbine ISO VG32 designato nel serbatoio interno senza superare la linea dell'indicatore del livello massimo del liquido stampato sulle pareti trasparenti della tazza, serrare nuovamente il dispositivo di fissaggio della porta dell'olio per sigillare contro le perdite d'aria
- 8. Regolazione fine della vite di controllo della velocità di gocciolamento della nebbia d'olio del lubrificatore: la rotazione in senso orario aumenta il volume di atomizzazione dell'olio per stazioni multi-attuatore ad alto consumo d'aria, la rotazione in senso antiorario riduce l'emissione di nebbia per apparecchiature robotiche di precisione a basso flusso sensibili alla contaminazione eccessiva di vapori d'olio
La convalida della messa in servizio post-installazione richiede un funzionamento continuo di 30 minuti con alimentazione d'aria completa in condizioni di carico di punta dell'apparecchiatura per confermare prestazioni stabili di mantenimento della pressione e uscita coerente di atomizzazione della nebbia d'olio. I tecnici ispezionano visivamente tutti i giunti filettati, i collegamenti delle vasche e le giunzioni ad incastro modulari per rilevare eventuali segnali di microperdite d'aria tramite una soluzione per il test delle bolle di sapone applicata a tutte le superfici di accoppiamento. Qualsiasi infiltrazione d'aria rilevabile richiede lo smontaggio, la riapplicazione del nastro sigillante in PTFE e un nuovo serraggio a coppia controllata per risolvere le perdite del giunto prima che riprenda il funzionamento completo della linea di produzione.
Per le installazioni di collettori principali a livello di struttura con gruppi AC4000 e AC5000 di grandi dimensioni, si consigliano cuscinetti di montaggio in gomma per l'isolamento dalle vibrazioni supplementari sotto le superfici di montaggio delle staffe a L in metallo per smorzare la trasmissione delle vibrazioni del compressore ad alto volume nel corpo dell'unità di trattamento dell'aria. L'isolamento delle vibrazioni riduce al minimo lo stress da fatica a lungo termine sui diaframmi interni del regolatore e sui giunti filettati della tazza del filtro, estendendo l'intervallo di manutenzione totale tra le revisioni complete dell'unità.
Analisi comparativa delle prestazioni rispetto ai componenti di preparazione dell'aria split
Molti progettisti di sistemi pneumatici valutano due distinte architetture hardware di condizionamento dell'aria durante la pianificazione iniziale del layout del progetto: tripli gruppi modulari completamente integrati o tre unità separate di filtro, regolatore e lubrificatore collegate tramite raccordi intermedi. Ciascuna configurazione comporta compromessi operativi unici legati alla complessità dell'installazione, all'ingombro in termini di spazio, al rischio di perdite, all'accessibilità per la manutenzione e alle prestazioni di condizionamento costanti a lungo termine.
| Dimensione Valutazione delle Prestazioni | Assemblaggio modulare triplo integrato | Hardware separato per filtro/regolatore/lubrificatore |
|---|---|---|
| Punti di rischio totali di perdita della pipeline | Connessioni di interblocco interne minime; solo due giunti filettati di ingresso/uscita esterni esposti a potenziali perdite | Raccordi multipli per tubi di transizione intermedi tra tre unità distinte, che aumentano drasticamente la probabilità totale di perdite d'aria |
| Requisito di ingombro di installazione | Il design compatto del telaio unificato riduce l'occupazione dello spazio verticale e orizzontale del pannello in media del 40%. | Tre corpi di unità indipendenti richiedono una superficie di montaggio ampliata con spazi di separazione per l'accesso individuale alla manutenzione della tazza |
| Caduta di pressione attraverso il gruppo | I canali di flusso interni continui e lisci limitano la perdita di pressione incrementale nell'intero spettro di flusso nominale | I raccordi a gomito per tubi multidirezionali creano una resistenza al flusso cumulativa e un'elevata caduta di pressione del sistema durante il picco di flusso d'aria |
| Accessibilità alla manutenzione centralizzata | Tutte e tre le tazze utilizzabili allineate su un unico piano verticale per l'ispezione visiva e la sostituzione dei componenti simultanee | Il posizionamento sparso delle unità richiede un accesso fisico separato a tre distinte posizioni di montaggio per le attività di ispezione di routine |
| Rischio di deriva della pressione indotta dalle vibrazioni | Il singolo telaio rigido in alluminio elimina il movimento relativo dei componenti tra regolatore e moduli filtro | Il montaggio indipendente dell'unità consente piccoli spostamenti di posizione in presenza di vibrazioni prolungate dell'officina, alterando gradualmente i setpoint di pressione calibrati |
| Standardizzazione dell'inventario dei pezzi di ricambio | Componenti di ricambio uniformi per cartuccia, membrana e ugello compatibili con le varianti di dimensioni del telaio corrispondenti di singole serie di prodotti | L'hardware discreto proveniente da linee di prodotti separate richiede lo stoccaggio di più codici di componenti di ricambio univoci con compatibilità incrociata limitata |
L'hardware separato e discreto per il condizionamento dell'aria trova occasionalmente un impiego limitato all'interno di sistemi di tubazioni industriali specializzati a flusso ultra elevato in cui la spaziatura personalizzata tra le fasi di filtrazione, regolazione della pressione e lubrificazione diventa obbligatoria per vincoli di processo unici. Per oltre il novanta per cento delle installazioni pneumatiche standard di assemblaggio automatizzato, imballaggio, movimentazione dei materiali e robotica di precisione, i tripli gruppi modulari integrati offrono prestazioni bilanciate superiori in tutti i criteri di valutazione misurati elencati nella matrice di confronto sopra.
I dati operativi a lungo termine raccolti attraverso implementazioni pluriennali di linee di produzione confermano che le unità triple modulari integrate riducono le ore di manodopera totali di manutenzione ordinaria di circa il 30% ogni anno rispetto a configurazioni equivalenti con componenti divisi. L'accesso consolidato per l'ispezione e la sostituzione dei componenti elimina i ripetuti viaggi dei tecnici tra posizioni sparse e discrete di montaggio dell'hardware, semplificando i cicli giornalieri di sicurezza delle apparecchiature e di convalida delle prestazioni prima del turno condotti dai team di manutenzione della struttura.
Unità FRL CA tipo SMCamplifica questi vantaggi intrinseci dell'assemblaggio modulare attraverso la raffinata lavorazione del canale di flusso interno, la struttura rinforzata del telaio ad incastro e l'architettura standardizzata dei componenti di ricambio intercambiabili non disponibili nei gruppi modulari generici per il trattamento dell'aria non di serie forniti dai produttori di componenti concorrenti.
Programma di manutenzione ordinaria strutturata e regole di sostituzione dei componenti
Una manutenzione preventiva programmata e coerente prolunga direttamente la durata operativa dei gruppi di preparazione dell'aria e previene guasti non pianificati dell'hardware pneumatico a valle innescati da mezzi filtranti degradati, serbatoi di lubrificante esauriti o componenti di tenuta interni del regolatore usurati. La definizione di intervalli fissi di ispezione e manutenzione in linea con le ore di funzionamento delle apparecchiature crea flussi di lavoro di manutenzione prevedibili per il personale tecnico della struttura, eliminando scenari di riparazione di emergenza reattivi causati dal degrado trascurato dell'hardware dell'aria condizionata.
Compiti giornalieri di ispezione visiva prima del turno
Ispezionare la vaschetta del filtro trasparente per verificare il volume di condensa accumulato; eseguire la procedura di scarico manuale se il liquido raggiunge la metà della capacità totale della vaschetta. Controllare il livello del serbatoio dell'olio lubrificatore e rabboccare l'olio della turbina ISO VG32 prima che il livello scenda al di sotto del contrassegno indicatore minimo stampato. Verificare che la lettura del quadrante del manometro corrisponda al setpoint operativo target calibrato, verificando che la manopola di bloccaggio rimanga completamente premuta per evitare derive di pressione indotte dalle vibrazioni.
Ciclo di servizio funzionale completo mensile
Depressurizzare completamente il gruppo dell'unità, rimuovere la vaschetta del filtro ed estrarre la cartuccia del filtro in rame per il controlavaggio con aria compressa per eliminare l'accumulo di particolato intrappolato. Ispezionare tutte le guarnizioni filettate della tazza per verificare che non siano indurite, fessurate o piccoli segni di infiltrazioni di olio/acqua; sostituire le guarnizioni in elastomero deteriorate per eliminare il rischio di perdite dai giunti. Regolare la velocità di gocciolamento della nebbia d'olio del lubrificatore per soddisfare le richieste aggiornate di picco di consumo d'aria delle apparecchiature in seguito alle revisioni mensili della produttività.
Procedure di revisione approfondita trimestrale
Smontare completamente il modulo regolatore per ispezionare il diaframma di bilanciamento interno per eventuali stiramenti, micro-lacerazioni o danni da abrasione da particolato superficiale. Pulire il gruppo dell'ugello di atomizzazione del lubrificatore per rimuovere i residui di olio solidificato che limitano il flusso costante di generazione di nebbia. Convalidare tutte le giunzioni di collegamento degli interblocchi modulari per rilevare eventuali perdite d'aria tramite una soluzione per il test delle bolle di sapone, stringendo nuovamente gli elementi di fissaggio allentati e sostituendo le guarnizioni O-ring di interblocco usurate secondo necessità.
- Sostituzione obbligatoria immediata della cartuccia del filtro: il mezzo filtrante mostra un forte scolorimento dovuto alla contaminazione persistente da particolato o il controlavaggio non riesce a ripristinare prestazioni costanti di portata d'aria
- Sostituzione completa del gruppo membrana del regolatore: picchi visibili di fluttuazione della pressione durante i cicli di carico stabili dell'apparecchiatura indicano l'affaticamento della membrana interna e lo stiramento del materiale
- Sostituzione dei componenti dell'ugello del lubrificatore: l'emissione incoerente dell'atomizzazione della nebbia d'olio persiste dopo un'accurata pulizia con solvente dei passaggi del flusso interno dell'ugello
- Sostituzione completa del gruppo tazza: l'alloggiamento in policarbonato sviluppa microfessure superficiali o opacità permanenti che ostacolano il controllo visivo del livello del liquido
Tutti gli interventi di smontaggio e sostituzione dei componenti devono seguire rigorosamente i protocolli di sicurezza di depressurizzazione per evitare improvvisi scarichi di aria ad alta pressione durante la rimozione della tazza e la manutenzione del modulo interno. I tecnici della manutenzione devono indossare dispositivi di protezione per gli occhi standard durante tutte le procedure di pulizia della cartuccia del filtro, rabbocco dell'olio e smontaggio del regolatore interno per evitare il contatto con condensa contaminata o residui di fluido lubrificante.
Gli impianti che operano in ambienti industriali di lavorazione dei metalli o di lavorazione dei minerali molto polverosi dovrebbero accelerare del 50% tutti gli intervalli di manutenzione programmati, poiché elevate concentrazioni di particolato aerodisperso accelerano l'intasamento dei mezzi filtranti e i tassi di usura abrasiva dei componenti interni molto al di sopra dei livelli di base di contaminazione standard dell'officina.
Risolte le domande tecniche più frequenti per gli ingegneri pneumatici
1. Cosa rappresenta il prefisso di denominazione del prodotto AC nel sistema di classificazione del triplo assemblaggio della serie?
La designazione AC combina le abbreviazioni dei tre sottogruppi funzionali integrati che formano l'unità tripla di climatizzazione completa: AF indica il filtro dell'aria, AR rappresenta il regolatore dell'aria e AL identifica il lubrificatore dell'aria. L'etichetta AC unificata indica la combinazione interbloccata preassemblata in fabbrica di tutti e tre i moduli principali di preparazione dell'aria in un unico telaio di montaggio, distinguendo questa linea di prodotti dall'hardware di componenti discreti AF, AR o AL senza telai di collegamento modulari integrati.
2. Quale sequenza standardizzata di collegamento della tubazione di alimentazione dell'aria compressa dovrebbe essere implementata per questo triplo gruppo?
Il percorso del flusso di connessione universale consigliato dal settore segue la linea di alimentazione principale del compressore → porta di ingresso del gruppo triplo CA → collettori di elettrovalvole a valle, attuatori dei cilindri e stazioni di utensili pneumatici. L'aria deve viaggiare in sequenza attraverso gli stadi del filtro, del regolatore e poi del lubrificatore in ordine fisso; L'inversione delle porte di ingresso e uscita introduce una contaminazione irreversibile dei diaframmi di bilanciamento interni del regolatore da parte di particolato non filtrato e residui di nebbia d'olio lubrificante intrappolati nelle camere del mezzo filtrante.
3. Quali differenze operative separano le configurazioni manuale, a pressione differenziale e completamente automatica della tazza di scarico?
Le vaschette di scarico manuale si basano sull'attivazione fisica programmata dell'operatore per scaricare la condensa accumulata, adatte per strutture interne a bassa umidità con finestre di arresto per manutenzione giornaliera prevedibili. Le varianti di scarico a pressione differenziale espellono automaticamente l'accumulo di liquido ogni volta che i differenziali di pressione tra i lati di ingresso e di uscita del filtro superano le soglie preimpostate, funzionando solo mentre il flusso d'aria continuo passa attraverso il gruppo. I sistemi di scarico automatico a galleggiante completo attivano lo scarico della condensa basandosi esclusivamente sull'altezza del liquido all'interno delle vasche di stoccaggio del filtro, funzionando in modo affidabile durante turni di produzione estesi di 24 ore non presidiati, indipendentemente dalle fluttuazioni variabili della portata del flusso d'aria.
4. È possibile utilizzare in sicurezza fluidi di lubrificazione alternativi non ISO VG32 all'interno del modulo di lubrificazione integrato?
Gradi di viscosità dell'olio non approvati o formulazioni di lubrificanti non industriali interrompono la nebulizzazione uniforme della micronebbia all'interno del gruppo ugello del lubrificatore AL, causando un rivestimento irregolare delle superfici di scorrimento interne dell'attuatore o un accumulo di olio denso residuo che ostruisce i passaggi di flusso stretti all'interno dei componenti della bobina della valvola a valle. Solo l'olio di lubrificazione pneumatica ISO VG32 per turbine mantiene le prestazioni di atomizzazione calibrate e abbinate alla geometria dimensionale dell'ugello interno progettata nei moduli di lubrificazione della serie, eliminando il rischio di inceppamento prematuro della valvola o di movimento incoerente del cilindro.
5. In che modo gli ingegneri possono determinare la dimensione corretta del telaio della serie AC per i nuovi progetti di progettazione del layout del sistema pneumatico?
I calcoli per la selezione della dimensione del telaio si basano su due variabili principali: il volume totale di picco del consumo d'aria simultaneo di tutti gli attuatori pneumatici collegati a valle e le specifiche del diametro nominale della porta filettata della tubazione dell'aria compressa all'interno della rete di distribuzione esistente della struttura. L'abbinamento del dimensionamento della filettatura della porta alla tubazione di alimentazione principale preinstallata elimina la necessità di adattatori per raccordi di transizione personalizzati, mentre la scelta della dimensione del telaio con una capacità di flusso nominale che supera la domanda di aria simultanea di picco previene un'eccessiva caduta di pressione e un movimento incoerente dell'attuatore durante i cicli operativi di produzione a pieno carico.
6. Il gruppo triplo supporta l'installazione con orientamento di montaggio invertito o orizzontale?
Zhejiang Ouleikai Pneumatic Co.,Ltd.fornisce gruppi modulari standardizzati per la preparazione dell'aria progettati per risolvere le sfide legate all'instabilità della qualità dell'aria compressa nei settori verticali dell'automazione industriale globale, con documentazione tecnica completa e risorse di disegni dimensionali disponibili per tutte le varianti di dimensioni del telaio della serie AC.


